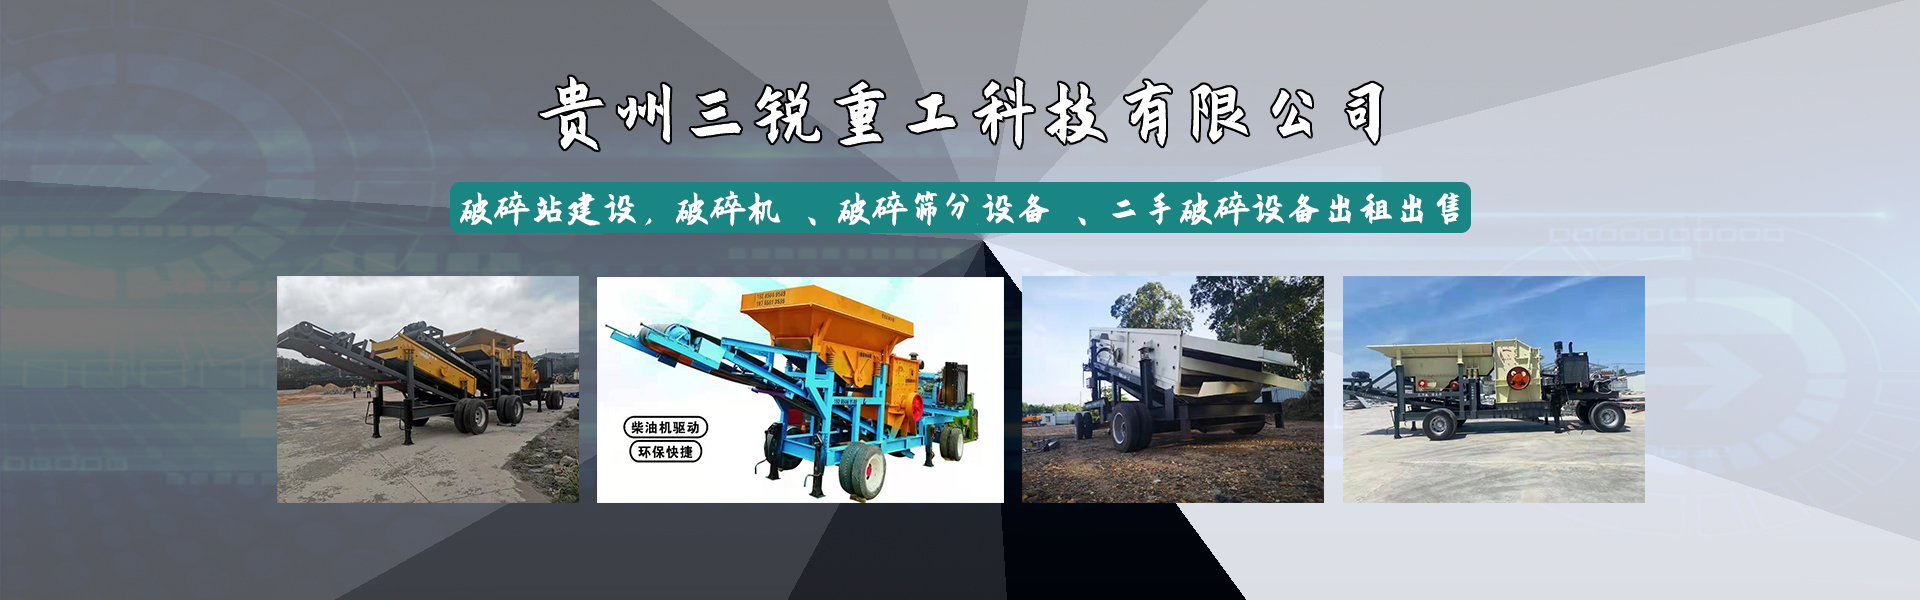
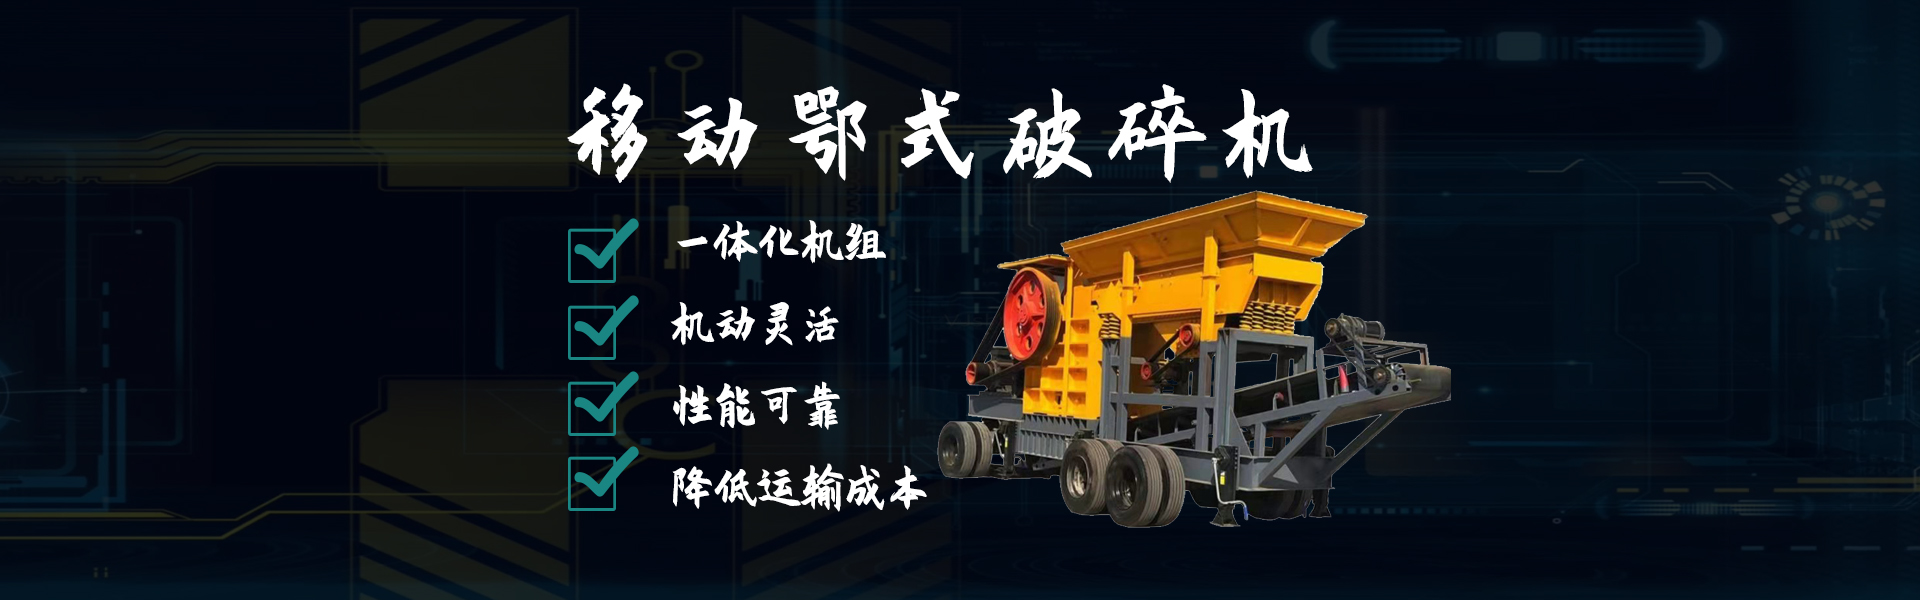
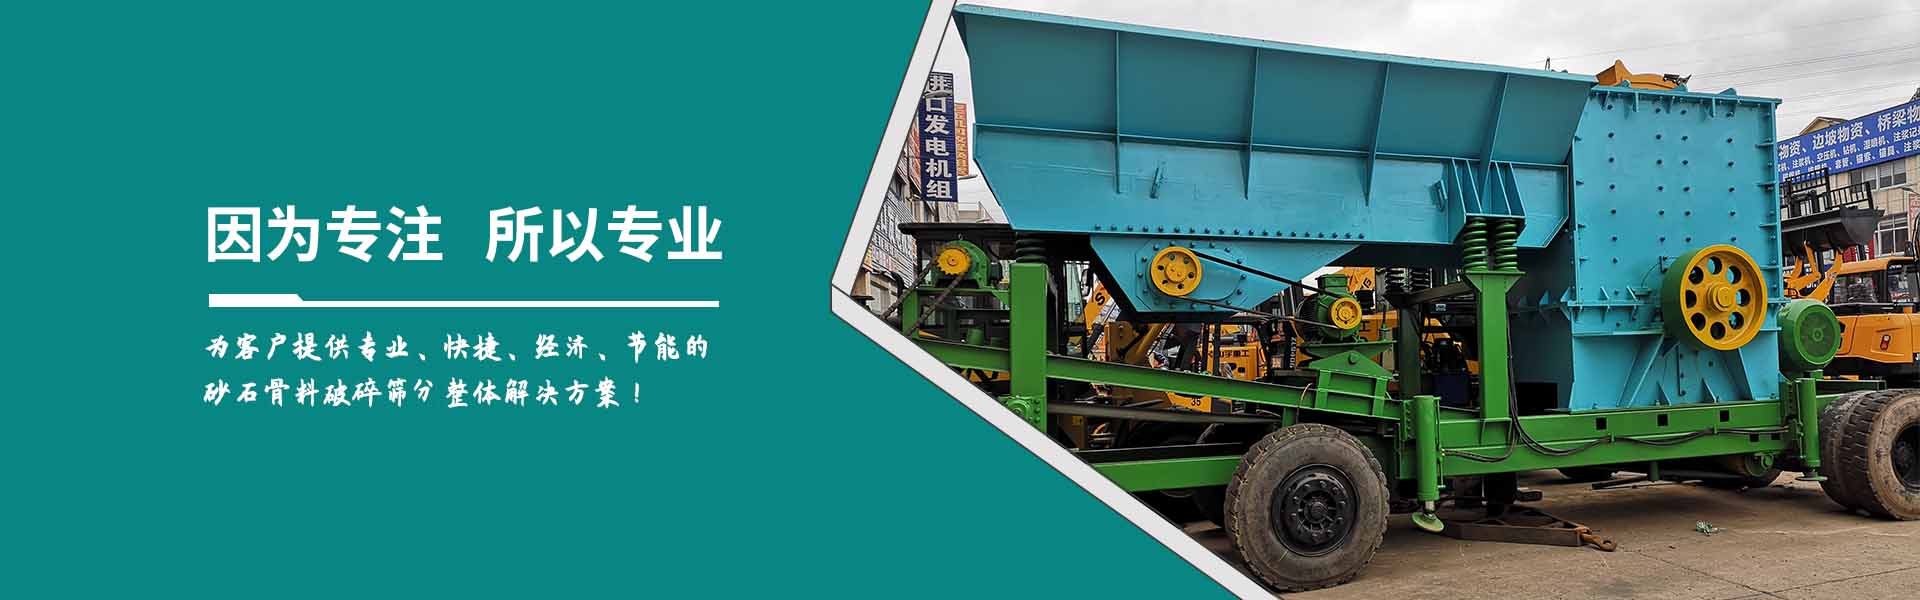
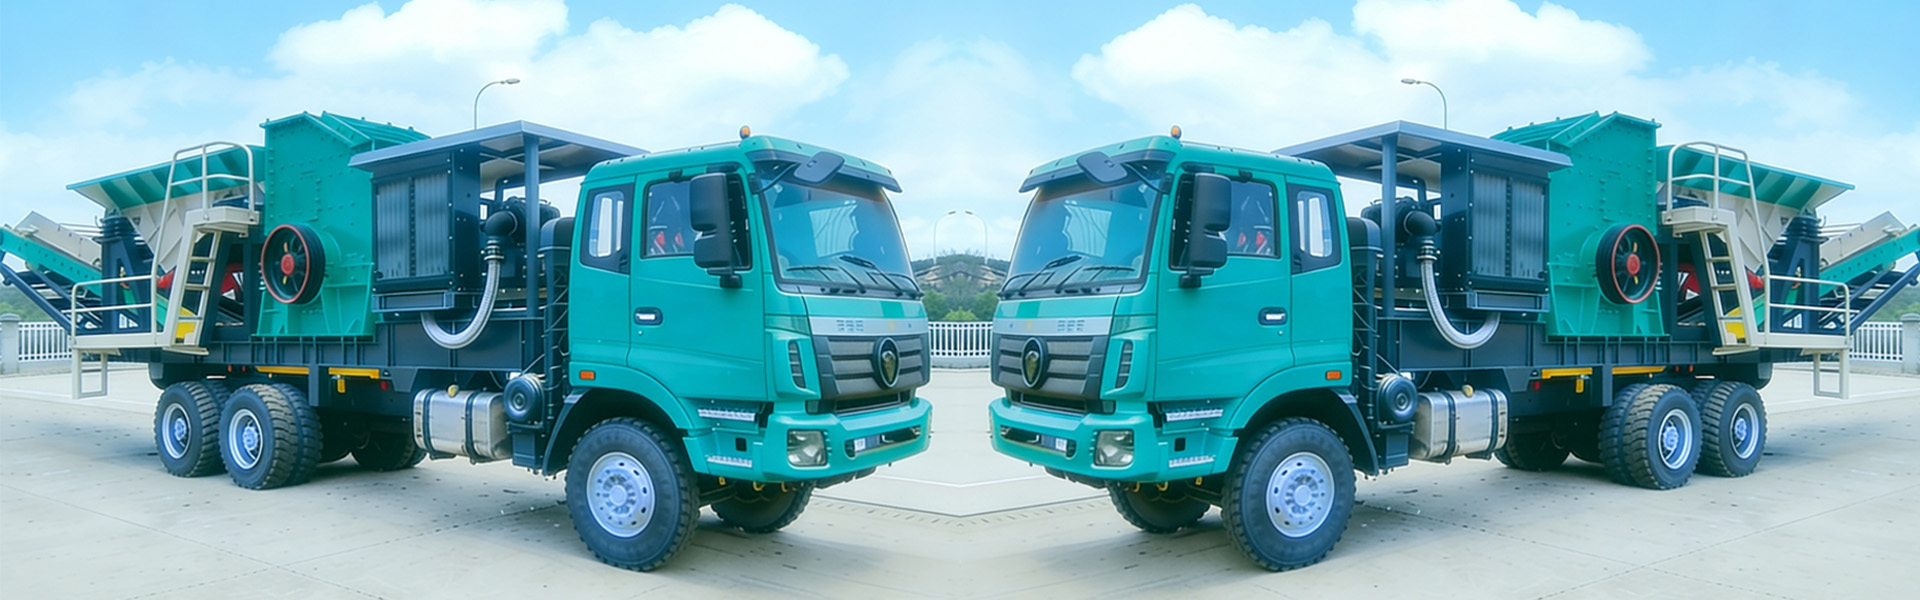
在矿石破碎、建筑垃圾资源化处理等工程作业当中,移动破碎机是比较常见的一类设备。相比传统固定破碎生产线,它自带行走底盘,把给料、破碎、筛分等功能集成在一套设备上,现场不用做复杂的基建施工,不过这类设备同样存在自身的局限,下面从实际工程角度盘点它的优势与不足。

先说移动破碎机的优点。
,转场灵活,适配工地位置经常变动的项目。像建筑垃圾处理、山区零散采石工程,原料分布比较分散,移动破碎机可以直接开到原料堆放点就地加工,不用把大量石料远距离运输到固定破碎场地,能够减少物料转运产生的运费。
第二,安装调试周期短。传统破碎站需要浇筑基础、搭建钢架,耗费不少时间。移动破碎机出厂已经完成大部分装配,设备进场后,简单连接管线、检查调试,短时间内就能投入生产,适合工期紧张的临时工程项目。
第三,集成度高,占用场地更小。整套设备把破碎、输送、筛分模块整合在一起,空间布局紧凑,在场地狭小的施工现场也能布置。单人或者少量工作人员就可以完成基础操作,减少现场配套设施投入。
再来看移动破碎机存在的缺点。
首先,同等产能条件下,设备采购成本一般高于固定式破碎设备。一体化底盘、行走机构增加了设备结构复杂度,设备造价更高。如果项目周期很长、作业地点固定,长期使用的综合成本不一定划算。
其次,设备维护难度相对更高。底盘、行走系统属于新增部件,加上整机集成度高,部分零部件检修空间有限。日常除了维护破碎主机,还要定期检查行走机构、液压系统,保养项目更多。
再者,大产能工况存在局限。大型固定破碎线可以实现很高的持续处理量,而移动破碎机受底盘承重、整机尺寸限制,超大产能场景下,单台设备处理能力很难和大型固定式生产线相比。
在项目选型的时候,不能只看设备的优点。如果是短期项目、场地经常搬迁、建筑垃圾就地破碎,移动破碎机会更合适;如果是长期固定矿山开采,追求超大处理量,固定式破碎生产线往往更稳妥。结合项目工期、原料特性、场地条件综合评估,才能选出适配的破碎方案。